 Deutsch
 English
 Español
 Français
 Português
 Italiano
 Русский
 العربية
 简体中文
 香港中文
 한국어
 日本語
 Türkçe
 Nederlands
 Bahasa Indonesia
Materialauswahl setzt die Lebensdauer
Ein zusammengesetztes Pergola-Kit ist Sonnenlicht, Regen, Temperaturschwankungen und an einigen Stellen Küstensalz oder anhaltender Luftfeuchtigkeit ausgesetzt.Seine Haltbarkeit wird gut bestimmt, bevor die fertigen Profile montiert werden.Als Extrusionstechniker bewerte ich die Formulierung als System: Holzfaser, Polymer, Kupplungsmittel, Stabilisatoren, Pigmente und Verarbeitungshilfen müssen zusammenarbeiten.Eine Schwäche in einem beliebigen Inhaltsstoff kann die Festigkeit, die Dimensionsstabilität, die Farbbeständigkeit oder die Qualität der sichtbaren Oberfläche beeinträchtigen.
Holzmehl sorgt für das natürliche Erscheinungsbild und trägt zu Steifheit bei, aber sein Feuchtigkeitsgehalt und seine Partikelgröße müssen kontrolliert werden.Nasse oder inkonsistente Fasern können während der Extrusion Dampf erzeugen und Hohlraum und raue Flecken hinterlassen.Recyceltes Polyethylen oder Polypropylen kann die Materialkosten senken und die Ressourceneffizienz unterstützen, aber das Quell- und Schmelzverhalten muss genau überwacht werden.Gemischte Qualitäten oder Kontaminationen können zu inkonsistentem Fluss führen und die Schlagzähigkeit verringern.Kupplungsmittel helfen der Polymerbindung mit der hydrophilen Holzfaser; zu wenig kann die Grenzfläche schwächen, während eine ungeeignete Dosierung die Verarbeitung erschweren kann.UV-Stabilisatoren, Antioxidantien und Pigmente werden für das vorgesehene Klima und die gewünschte Farbe ausgewählt, nicht nur als Standardrezept.

Mischen und Pelletieren schaffen Konsistenz
Zuverlässige Profile beginnen mit wiederholbarer Vorbereitung.Eingehende Holzfasern werden auf einem definierten Feuchtigkeitsniveau getrocknet, dann so geschirmt, dass übergroße Partikel und Fremdkörper nicht in die Matrize gelangen.Die Bediener wiegen jeden Inhaltsstoff genau und verwenden eine kontrollierte Mischsequenz.Trockenes Blending verteilt Pulveradditive auf die Faser, während die anschließende Schmelze-Compundierung das Polymer- und Kupplungssystem dispergiert.Schlechtes Mischen kann lokalisierte Unterschiede in Farbe und Zusammensetzung verursachen, die später als Streifen, Schwachstellen oder variable Oberflächenstruktur erscheinen.
Die Pelletierung macht das Compound-Material zu einem überschaubaren Einsatzmaterial für die Profilextrusion.Die Pellets benötigen eine gleichbleibende Größe, Dichte und Feuchtigkeit, da unregelmäßige Zuführungen die Versorgung der Schraube unterbrechen und Ausgangsschwankungen verursachen können.Prozessprüfungen sollten Chargenidentität, Feuchtigkeit, Schmelzefluss und Aussehen erfassen.Die Rückhaltung von Proben ermöglicht es der Fabrik, einen späteren Defekt auf eine Formulierung oder ein Rohstofflos zurückzuführen.Diese Disziplin ist wichtig für ein Composite-pergola-Kit, da lange Pfosten, Balken und Sparren über den gesamten Produktionslauf hinweg konsistent bleiben müssen, nicht nur auf einem einzigen Teststück.
Extrusionstemperatur und Schraubensteuerung
Während der Profilextrusion fördert, schmelzt und mischt die Schraube die Masse, bevor sie durch eine Formdüse geschoben wird.Die Temperatureinstellungen müssen über die Zuführ-, Kompressions- und Dosierzonen abgestimmt sein.Überschüssige Wärme kann die Holzkomponente verbrühren, das Profil verdunkeln und einen Geruch erzeugen; unzureichende Wärme kann das Polymer schlecht verschmolzen, mit schwachen Kanten oder einer unebenen Oberfläche verlassen.Die richtigen Einstellungen hängen vom Polymertyp, der Faserbeladung, der Liniengeschwindigkeit und dem Schraubendesign ab, daher sollten die Bediener die tatsächlichen Schmelzebedingungen überprüfen, anstatt sich allein auf Fassselpunkte zu verlassen.

Stabiler Druck und Leistung sind ebenso wichtig wie Wärme.Eine abgenutzte Schraube, ein blockierter Siebsatz oder ein variabler Pelletszuführung können zu Überschrummungen, Dimensionsänderungen und Rauheit führen.Ingenieure überwachen Motorlast, Schmelzdruck, Durchsatz und Profilabmessungen und passen dann eine Prozessgröße nach und nach an.Start-up-Material sollte geprüft werden, bevor es für das Schneiden zugelassen wird.Klare Prozessgrenzen und dokumentierte Umstellungen verhindern, dass eine Produktionslinie in Bedingungen driftet, die attraktive Proben, aber inkonsistente kommerzielle Chargen erzeugen.
Formgestaltung, Kühlung und Kalibrierung
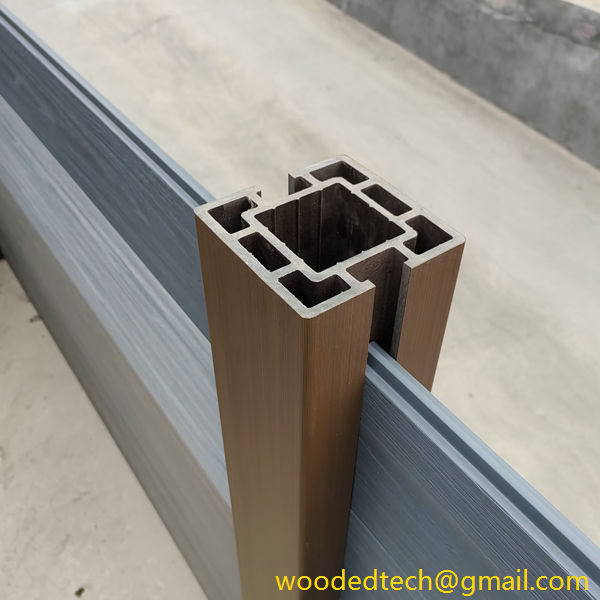
Die Matrize bestimmt den Querschnitt des Profils, aber seine Fließkanäle müssen das Verhalten der Verbindung berücksichtigen.Ungleichmäßiger Widerstand kann eine Wand dicker als eine andere machen oder das Profil aus dem Quadrat ziehen.Die Gleichgewichtsdart, die Landlänge und die Belüftung sind auf die Formulierung und die Zielleistung ausgerichtet.Für Pergola-Komponenten berücksichtigen die Ingenieure auch, wie das Profil Lasten trägt und mit Halterungen oder Befestigungselementen verbunden wird.Wandstärke, Innenrippen und Befestigungszonen müssen praktisch hergestellt werden können, während sie die für die fertige Struktur festgelegten Konstruktionsanforderungen erfüllen.
Nach dem Verlassen der Matrize durchläuft das heiße Profil ein Kalibriersystem, das seine Abmessungen beim Abkühlen steuert.Vakuumkalibrierung kann die äußere Form halten, während Kühltanks die Wärme allmählich abheben.Zu schnelles Kühlen kann Spannungen einschließen; zu langsames Kühlen kann Durchhängen oder Verzerrung ermöglichen.Wassertemperatur, Vakuumniveau, Absauggeschwindigkeit und Linienausrichtung müssen stabil bleiben.Regelmäßige Überprüfungen von Geradheit, Drehung, Wandstärke und Schnittlänge zeigen Probleme auf, bevor eine volle Charge verpackt wird.Dies ist besonders wichtig für Langstrahlen, bei denen kleine Abweichungen die Installation erschweren können.
Oberflächenfinish und Produktionsfehler
Die Oberflächenbehandlung kann Bürsten, Prägen, Schleifen oder Coextrusion mit einer Schutzkappenschicht umfassen.Jede Option ändert das Erscheinungsbild und kann die Reinigung, Verwitterung und Kratzfestigkeit beeinflussen.Die Behandlung muss zum Basisprofil passen: Übermäßiges Bürsten kann Fasern freisetzen, während inkonsistenter Prägedruck sichtbar unterschiedliche Texturen zwischen den Stücken erzeugt.Eine Cap-Schicht kann die Färbungsbeständigkeit und UV-Belastung verbessern, aber eine schlechte Bindung oder ungleichmäßige Schichtdicke kann zu Abblätterungen oder Farbschwankungen führen.Probenplatten sollten nach dem Verwittern bewertet werden, nicht nur, wenn sie frisch von der Linie sind.
Häufige Produktionsprobleme sind Blasen aus Feuchtigkeit, Oberflächenrisse durch schlechte Fusion, Farbstreifen durch unzureichende Dispersion, Verzerrung durch ungleichmäßige Kühlung und Dimensionsvariation durch instabile Ableitung.Korrekturwirkung beginnt mit der Diagnose: Überprüfen Sie die Rohmaterialfeuchtigkeit, Chargendatensätze, Die-Bedingung, Temperaturprofil und Kalibrierungseinstellungen, bevor Sie das Rezept ändern.Fertige Komponenten sollten auf Aussehen und Abmessungen geprüft und dann in einem repräsentativen Kit montiert werden, um die Passform zu bestätigen.Die sorgfältige Kontrolle von der Materialaufbereitung bis zur Endkontrolle bietet ein verbundenes Pergola-Kit eine vorhersetzbare Qualität, eine einfachere Installation und eine längere Lebensdauer im Freien.