 Français
 English
 Español
 Português
 Deutsch
 Italiano
 Русский
 العربية
 简体中文
 香港中文
 한국어
 日本語
 Türkçe
 Nederlands
 Bahasa Indonesia
Définir Les Critères D'inspection Avant La Production
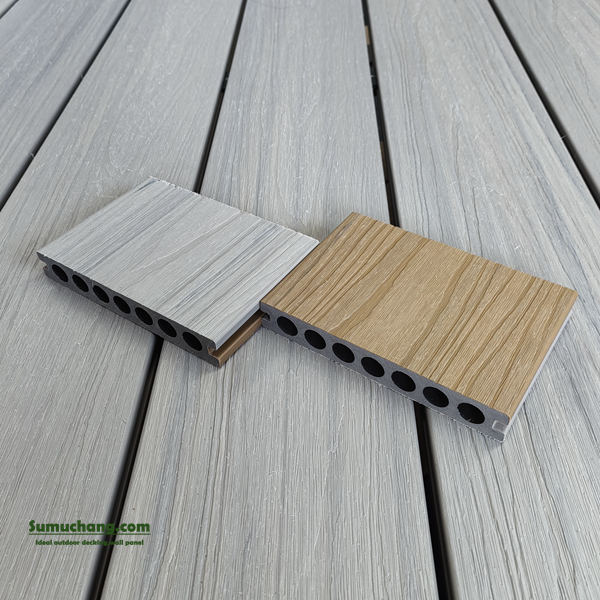
En tant que superviseur de l'inspection de la qualité du WPC, je traite l'approbation de l'expédition comme le résultat de vérifications effectuées tout au long de la production, et non un dernier regard visuel.Les marches de terrasse composite grises doivent s'adapter à leur structure prévue, transporter la circulation répétée des pieds et conserver une finition uniforme à l'extérieur.Avant une série de production, l'équipe d'inspection confirme le dessin, les dimensions cibles, la spécification du matériau, la référence de couleur et les limites d'acceptation.Ces exigences doivent être convenues avec l'acheteur, car les profils d'étapes, les portées d'installation et les textures de surface varient d'un projet à l'autre.
Les dossiers d'inspection relient chaque résultat d'essai au lot de production, à la date, à la ligne et à l'opérateur.Les échantillons sont prélevés sur des points définis dans une course, y compris après le démarrage, après tout ajustement du processus et avant l'emballage.Si les résultats dérivent, le superviseur peut identifier le stock affecté et le détenir pour examen plutôt que de se fier à un seul échantillon à partir de la fin du quart de travail.Les étriers, les balances, les jauges et l'équipement d'essai calibrés sont vérifiés selon un calendrier, avec leur statut enregistré avant utilisation.
Précision dimensionnelle et densité
Les contrôles dimensionnels couvrent la longueur totale, la largeur, l'épaisseur, la forme du profil et toutes les caractéristiques de fixation spécifiées sur le dessin.Les mesures sont prises à plus d'un point le long d'une planche, car une mesure de fin correcte peut masquer la variation à travers le milieu.L'inspecteur vérifie également la rectance, la torsion et la consistance des bords.Pour les assemblages d'étapes, les dimensions de la bande de roulement et du nez sont communes: un profil inexact peut créer des joints inégaux ou affecter la façon dont le produit se trouve sur son support.Les mesures doivent être effectuées dans des conditions constantes, car la température peut influencer les matériaux riches en polymères.
La densité offre une indication utile de consistance dans le composé bois-plastique et le processus d'extrusion.Un échantillon est pesé et son volume mesuré en utilisant la méthode définie dans la spécification d'usine; la densité résultante est comparée à la plage approuvée.Un résultat faible ou inégal peut indiquer une mauvaise alimentation matérielle, des vides excessifs ou un changement dans le mélange, tandis qu'un résultat inhabituellement élevé peut indiquer une formulation ou une variation de processus.La densité à elle seule ne certifie pas la performance, mais associée à des dimensions et à des vérifications visuelles, elle permet d'identifier un lot qui mérite d'autres tests.
Résistance aux chocs et absorption d'eau
Les tests de résistance aux chocs évaluent comment le produit réagit à un coup soudain, en particulier dans des conditions plus froides où certaines formulations peuvent devenir plus fragiles.Les éprouvettes sont conditionnées à la température spécifiée, puis frappées à l'aide d'une méthode d'impact contrôlée.L'inspecteur enregistre la fissuration, la fracture, l'écaillage ou les dommages permanents par rapport aux critères d'acceptation convenus.Pour les étapes de terrasse en composite gris, ce contrôle est pertinent pour la manutention pendant le transport ainsi que les frappes en service.Les conditions d'essai et les dimensions de l'échantillon doivent rester cohérentes si l'on doit comparer les résultats entre les lots.
L'absorption d'eau est mesurée en pesant des échantillons préparés, en les plongeant pendant le temps et la température spécifiés, puis en éliminant l'eau de surface de manière cohérente avant de les réévaluer.Le pourcentage de gain de masse indique la quantité d'eau entrée dans le matériau pendant l'essai.L'absorption élevée peut signaler des problèmes de formulation, de contenu vide ou de contrôle du processus et peut augmenter le risque de changement dimensionnel ou de détérioration de la surface à l'extérieur.Les résultats doivent être interprétés en fonction de la spécification du produit et de la méthode d'essai, plutôt que de le traiter comme une valeur de passage universelle pour chaque profil WPC.
Stabilité des couleurs, force de flexion et apparence
- - la consistance de couleur grise est vérifiée par rapport à une référence approuvée sous un éclairage contrôlé.Les inspecteurs comparent des échantillons provenant de différentes parties de la course et recherchent des différences visibles entre les visages, les lots ou les couches co-extrudées.Pour la stabilité des couleurs, les spécimens peuvent être exposés à des conditions accélérées d'ultraviolet et d'humidité, puis évalués pour le changement de couleur et la dégradation de la surface.De tels tests aident à filtrer les matériaux, mais il ne reproduit pas exactement des années d'exposition extérieure.Les acheteurs devraient recevoir des conditions d'essai claires et des résultats, en particulier lorsque plusieurs lots de production seront installés ensemble.
L'essai de résistance à la flexion mesure la charge qu'un échantillon résiste sur une travée définie avant une déviation ou une défaillance excessive.Le rapport d'essai devrait indiquer la taille du spécimen, l'espacement du support, le taux de chargement et le comportement de défaillance observé, car ces variables affectent le résultat.Cette preuve soutient les décisions concernant l'adéquation du produit et la portée de l'installation, mais elle ne remplace pas la conception structurelle spécifique au projet.Lors de l'inspection de l'apparence, le personnel vérifie les fissures, les bosses, les fibres apparentes, les marques d'évier, les séquences de couleur, le gaufrage incohérent et les bords endommagés.La distance de vision et l'éclairage doivent être convenus de manière à ce que la variation de texture mineure soit distinguée des défauts qui affectent l'apparence ou la fonction.

Vérifications de libération avant expédition
L'inspection finale confirme que les résultats d'essai approuvés correspondent au lot emballé.L'équipe vérifie la quantité, l'identification du profil, la couleur, l'emballage protecteur et l'étiquetage, puis vérifie que les coins et les surfaces sont protégés contre l'abrasion pendant le chargement.Les cartons ou les paquets doivent être empilés pour limiter la flexion et le mouvement en transit.Tout matériau non conforme reste identifié et ségrégué jusqu'à ce que la disposition soit autorisée; il ne doit pas être mélangé dans un lot libéré sans approbation documentée.
Un dossier d'expédition complet donne au client la traçabilité sans enfouir d'informations pratiques dans des certificats génériques.Il enregistre la référence du produit et du lot, la date d'inspection, le plan d'échantillonnage, les méthodes d'essai, les résultats mesurés, l'état d'étalonnage de l'équipement et tout écart approuvé.Les enregistrements clairs aident les directeurs de production à aborder les variations récurrentes et donnent aux équipes d'installation la confiance que les étapes de terrasse composite grise arrivent au profil et à la finition spécifiés.Lorsque les résultats de l'inspection sont partagés avec le personnel d'extrusion, de formulation et d'emballage, les mesures correctives peuvent cibler la source du processus plutôt que de simplement trier les défauts lors de l'expédition.