 Español
 English
 Français
 Português
 Deutsch
 Italiano
 Русский
 العربية
 简体中文
 香港中文
 한국어
 日本語
 Türkçe
 Nederlands
 Bahasa Indonesia
Criterios de inspección del conjunto antes de la producción
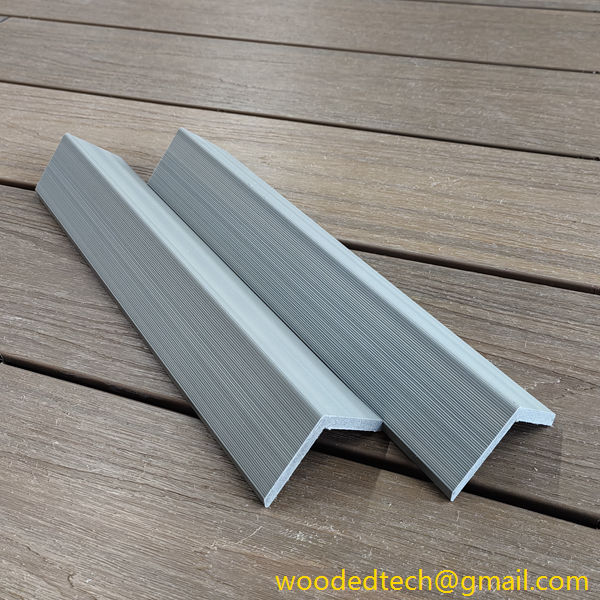
Como supervisor de inspección de calidad de WPC, trato la aprobación del envío como resultado de los controles realizados durante toda la producción, no una mirada visual final.Los escaleros de cubierta compuesto gris deben ajustarse a su estructura prevista, transportar el tráfico peatonal repetido y conservar un acabado uniforme en el exterior.Antes de una producción, el equipo de inspección confirma el dibujo, las dimensiones del objetivo, la especificación del material, la referencia del color y los límites de aceptación.Estos requisitos deben acordarse con el comprador, porque los perfiles de paso, los tramos de instalación y las texturas superficiales varían entre proyectos.
Los registros de inspección vinculan cada resultado de la prueba con el lote de producción, la fecha, la línea y el operador.Las muestras se toman de puntos definidos en una carrera, incluso después de la puesta en marcha, después de cualquier ajuste del proceso y antes del embalaje.Si los resultados se derivan, el supervisor puede identificar las existencias afectadas y mantenerla para su revisión en lugar de depender de una sola muestra desde el final del turno.Los calibradores calibrados, las escalas, los indicadores y el equipo de prueba se comprueban en un horario, con su estado registrado antes de su uso.
Precisión y densidad dimensional
Las comprobaciones dimensionales cubren la longitud total, el ancho, el grosor, la forma del perfil y las características de fijación especificadas en el dibujo.Las mediciones se toman en más de un punto a lo largo de un tablero, ya que una medición final correcta puede ocultar la variación a través del medio.El inspector también comprueba la rectitud, la torsión y la consistencia del borde.Para los conjuntos escalonados, las dimensiones de la banda de rodadura y la materia de nariz juntas: un perfil inexacto puede crear juntas irregulares o afectar la forma en que el producto se asienta en su soporte.Las mediciones deben realizarse en condiciones consistentes, ya que la temperatura puede influir en materiales ricos en polímeros.
La densidad ofrece una indicación útil de la consistencia en el compuesto de madera-plástico y el proceso de extrusión.Se pesa una muestra y se mide su volumen utilizando el método establecido en la especificación de fábrica; la densidad resultante se compara con el rango aprobado.Un resultado bajo o desigual puede indicar una mala alimentación de material, vacíos excesivos o un cambio en la mezcla, mientras que un resultado inusualmente alto puede apuntar a una formulación o variación del proceso.La densidad por sí sola no certifica el rendimiento, pero junto con las dimensiones y las comprobaciones visuales, ayuda a identificar un lote que merece más pruebas.
Resistencia al impacto y absorción de agua
Las pruebas de resistencia al impacto evalúan cómo el producto responde a un golpe repentino, particularmente en condiciones más frías cuando algunas formulaciones pueden volverse más frágiles.Las piezas de prueba se acondicionan a la temperatura especificada, luego se golpean utilizando un método de impacto controlado.El inspector registra el agrietamiento, la fractura, el astillado o el daño permanente contra los criterios de aceptación acordados.Para los pasos de cubierta de material compuesto gris, esta comprobación es relevante para el manejo durante el transporte, así como golpes en el servicio.Las condiciones de prueba y las dimensiones de las muestras deben permanecer consistentes si los resultados se comparan entre lotes.
La absorción de agua se mide pesando especímenes preparados, sumergiéndolos durante el tiempo y la temperatura especificados, y luego eliminando el agua superficial de una manera consistente antes de volver a pesar.El porcentaje de ganancia en masa indica cuánta agua ha entrado en el material durante la prueba.La alta absorción puede indicar problemas con la formulación, el contenido de huecos o el control del proceso y puede aumentar el riesgo de cambio dimensional o deterioro de la superficie en el exterior.Los resultados deben interpretarse en función de la especificación del producto y el método de prueba, en lugar de tratarse como un valor de aprobación universal para cada perfil de WPC.
Estabilidad de color, fuerza de flexión y apariencia
la consistencia del color gris se compara con una referencia aprobada bajo iluminación controlada.Los inspectores comparan muestras de diferentes partes de la carrera y buscan diferencias visibles entre caras, lotes o capas coextruidas.Para la estabilidad del color, los especímenes pueden exponerse a condiciones aceleradas de ultravioleta y humedad, luego evaluarse para el cambio de color y la degradación de la superficie.Tales pruebas ayudan a cribar materiales, pero no reproducen exactamente años de exposición al aire libre.Los compradores deben recibir condiciones y resultados de prueba claros, especialmente cuando se instalarán varios lotes de producción juntos.
La prueba de resistencia a la flexión mide la carga que soporta una muestra a través de un lapso definido antes de una desviación o fallo excesivo.El informe de prueba debe indicar el tamaño de la muestra, el espaciado de soporte, la tasa de carga y el comportamiento de falla observado, ya que estas variables afectan el resultado.Esta evidencia apoya las decisiones sobre la idoneidad del producto y el lapso de instalación, pero no reemplaza el diseño estructural específico del proyecto.Durante la inspección de la apariencia, el personal verifica si se tocan grietas, abogadas, fibras expuestas, marcas de fregadero, rayas de color, relieve inconsistente y bordes dañados.La distancia de visión y la iluminación deben acordarse para que la variación de textura menor se distinga de los defectos que afectan la apariencia o la función.

Verifique Los Controles Antes De Enviar
La inspección final confirma que los resultados de las pruebas aprobadas coinciden con el lote que se está embalando.El equipo verifica la cantidad, la identificación del perfil, el color, la envoltura protectora y el etiquetado, y luego verifica que las esquinas y las superficies estén protegidas contra la abrasión durante la carga.Los dibujos o paquetes deben apilarse para limitar la flexión y el movimiento en tránsito.Cualquier material no conforme permanece identificado y segregado hasta que se autorice la disposición; no debe mezclarse de nuevo en un lote liberado sin aprobación documentada.
Un archivo de envío completo le da al cliente trazabilidad sin enterrar información práctica en certificados genéricos.Regula la referencia del producto y del lote, la fecha de inspección, el plan de muestreo, los métodos de prueba, los resultados medidos, el estado de calibración del equipo y cualquier desviación aprobada.Los registros claros ayudan a los gerentes de producción a abordar la variación recurrente y dan a los equipos de instalación confianza en que los pasos de cubierta compuesta gris llegan al perfil y el acabado especificados.Cuando los hallazgos de la inspección se comparten con el personal de extrusión, formulación y envasado, la acción correctiva puede dirigirse a la fuente del proceso en lugar de simplemente clasificar los defectos en el despacho.