 简体中文
 English
 Español
 Français
 Português
 Deutsch
 Italiano
 Русский
 العربية
 香港中文
 한국어
 日本語
 Türkçe
 Nederlands
 Bahasa Indonesia
生产前设定检验标准
作为WPC质量检验主管,我将发货审批视为在生产过程中进行检查的结果,而不是最终的视觉浏览。灰色复合甲板台阶必须符合其预期结构,反复进行徒步,并在户外保持均匀的覆板。在生产运行之前,检查组会确认图纸、目标尺寸、材料规格、颜色参考和验收限值。这些要求应与买家达成一致,因为项目之间的步骤型材、安装跨度和表面纹理各不相同。
检查记录将每个测试结果与生产批次、日期、生产线和操作人员联系起来。样品在运行过程中从特定点采集,包括启动后、任何流程调整后以及包装前。如果结果偏离,主管可以识别受影响的股票并持有该股票进行审核,而不是依赖轮班结束时的单个样本。校准的卡钳、秤、计量器和测试设备会根据时间表进行检查,并在使用前记录其状态。
维度精度与密度
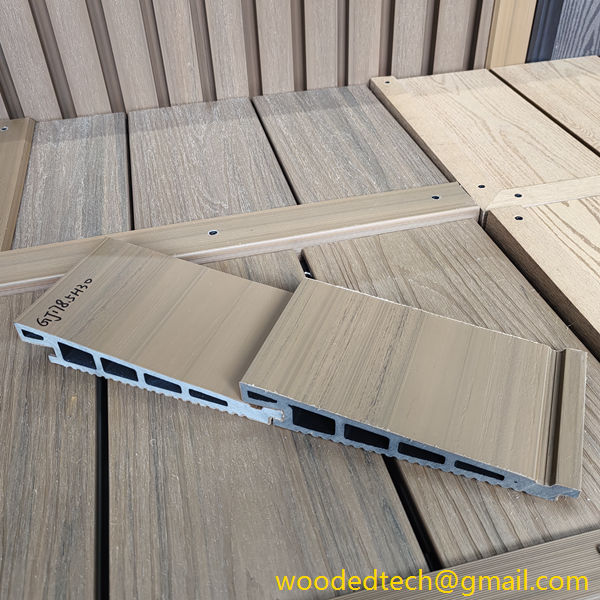
尺寸检查涵盖图纸上的总体长度、宽度、厚度、轮廓形状以及任何固定功能。测量值在板子上多个点进行,因为正确的末端测量可以通过中间隐藏变化。检查员还检查直度、扭曲和边缘一致性。对于步步组件,胎面和打压的尺寸会均匀:不准确的轮廓会产生不均匀的接头,或影响产品支撑的坐部。测量应在一致条件下进行,因为温度会影响富聚合物材料。
密度有助于在木塑复合和挤出工艺中提供一致性的有效指示。使用工厂规范中规定的方法对样品进行称量并测量其体积;结果密度与批准范围进行比较。低分或不均可能导致材料进料不良、空隙过多或混合物发生变化,而异常高的结果则可能指向配方或工艺的变化。仅靠密度无法认证性能,但结合尺寸和视觉检查,有助于识别值得进一步测试的批次。
抗冲击力和吸水性
抗冲击性测试评估产品对突然打击的反应,尤其是在较冷的条件下,某些配方可能变得更加脆弱。测试部件被调节到指定温度,然后采用受控的冲击法进行击打。检查员根据约定的验收标准记录裂缝、骨折、劈裂或永久性损坏。对于灰色复合式甲板步骤,此检查与运输过程中的操作以及服务中的敲击措施相关。测试条件和样本尺寸必须保持一致,才能在批次之间进行比较。
通过测量制备的样本,在规定的时间和温度下浸入水体,然后以一致的方式去除地表水,然后再重新浇水。质量百分比的增加表示测试期间物质进入的水量。高吸收可能表明配方存在问题、无效含量或工艺控制,并可能增加户外尺寸变化或表面变质的风险。结果应根据产品规格和测试方法进行解读,而不是将每个WPC配置文件视为通用通行证。
色彩稳定、弯曲强度和外观
在受控照明下,根据经批准的参考,对灰色颜色的一致性进行检查。检查人员比较来自不同跑动部位的样本,并寻找面部、批次层或共挤层之间的明显差异。为保持色彩稳定,样品可能暴露于加速的紫外线和湿气条件下,然后评估颜色变化和表面退化。此类测试有助于筛选材料,但并不能完全重现多年的户外暴露。买方应获得明确的测试条件和结果,特别是将多个生产批次安装在一起的情况。
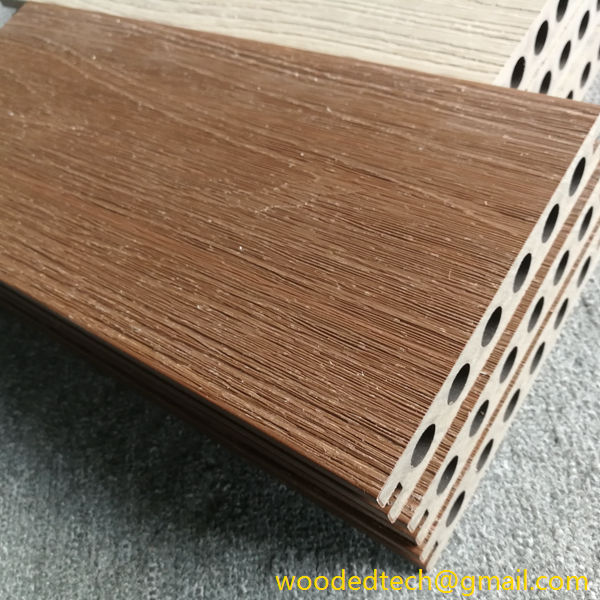
弯曲强度测试可测量试样在过度偏转或失效前在规定跨跨度处承受的负载。测试报告应说明样本大小、支撑间距、加载速率以及观察到的失效行为,因为这些变量会影响结果。本证据支持有关产品适用性和安装范围的决策,但不会取代特定项目的结构设计。在外观检查过程中,工作人员检查是否有裂纹、凹陷、暴露的纤维、水槽痕迹、颜色条纹、不一致的压印以及受损的边缘。应约定观看距离和光照,以区分细微的纹理差异,以区分影响外观或功能的缺陷。

发货前的释放检查
最终检查确认,已批准的检测结果与包装的批货相符。团队会检查数量、型材识别、颜色、防护包装和标签,然后确认在装货过程中,角和表面均可防止磨损。应堆叠纸盒或套装,以限制在运输过程中弯曲和移动。任何不符合规定的材料在处置获得许可前仍会被识别和隔离;未经书面批准,不得将其重新混入已放出的批次中。
完整的发货文件可为客户提供可追溯性,而无需将实际信息埋藏在通用证书中。记录产品及批次参考、检测日期、取样方案、检测方法、测量结果、设备校准状态以及任何已批准的偏差。清晰的记录有助于生产经理解决反复变化的问题,并让安装团队确信灰色复合装饰步骤能够到达指定的轮廓并完成。当检验结果与挤出、配方和包装人员共享时,纠正措施可以针对工艺来源,而不仅仅是在调度时对缺陷进行分类。