 Español
 English
 Français
 Português
 Deutsch
 Italiano
 Русский
 العربية
 简体中文
 香港中文
 한국어
 日本語
 Türkçe
 Nederlands
 Bahasa Indonesia
Establecer un plan de inspección previa al envío repetible
La producción en masa eficiente de zapatas de cubierta compuestas depende de más que los componentes debajo de una cubierta.Los tableros, posts, recortes y productos al aire libre relacionados con WPC deben llegar al sitio dentro de las especificaciones, por lo que los instaladores pueden construir para planificar sin clasificar el stock inconsistente o adaptar sus métodos.Como supervisor de inspección de calidad, trato las pruebas previas al envío como una puerta de producción controlada: las muestras se extraen de lotes identificados, los resultados se registran en función de los criterios de aceptación acordados y cualquier falla se rastrea antes de que se liberen las mercancías.
El plan de inspección debe reflejar el producto, su uso previsto y los requisitos técnicos del comprador.Un perfil de cubierta expuesto al tráfico peatonal y al clima necesita diferentes comprobaciones de un componente de pantalla decorativa.Antes de la producción, la calidad, la ingeniería y los equipos de ventas deben confirmar revisiones de dibujo, métodos de prueba, tolerancias, requisitos de embalaje y frecuencia de muestreo.Durante la inspección, registra la línea de producción, el número de lote, la fecha, la identificación del instrumento y el resultado medido.Esta evidencia ayuda a la fábrica a identificar la deriva del proceso y brinda a los clientes extranjeros una base clara para la aprobación.
Precisión dimensional y control de densidad
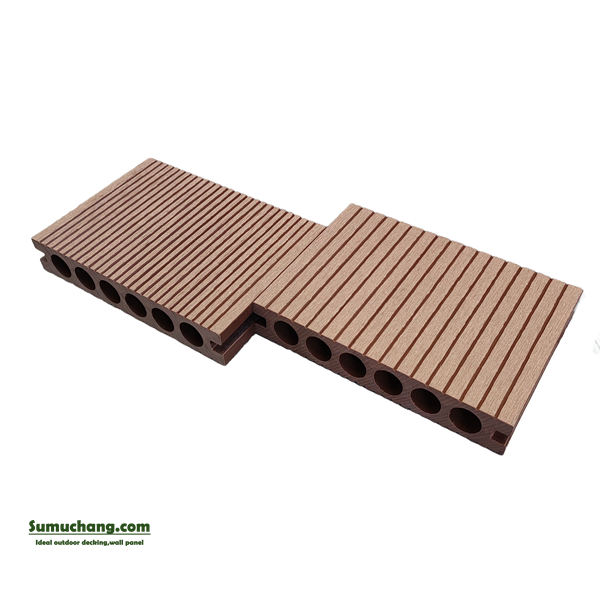
Las comprobandas dimensionales establecen si los perfiles se ajustan a su estructura de soporte y mantendrán un espaciado constante.Mida el ancho, el grosor y la longitud en puntos definidos utilizando pinzas, cintas o calibres calibrados.Compruebe la forma del perfil, el grosor de la pared y cualquier ranura de fijación o característica de clip contra el dibujo aprobado.Las mediciones deben tener en cuenta la temperatura, ya que WPC puede expandirse o contraerse entre el piso de la fábrica y una instalación al aire libre.Un método de muestreo consistente es importante: medir solo la primera pieza de una carrera no revelará la variación más adelante en el cambio.
La densidad es un indicador útil de la consistencia del material, particularmente cuando los polímeros reciclados, la harina de madera y los aditivos se mezclan en lotes.Pesar un espécimen de dimensiones conocidas y calcular su densidad, siguiendo el método acordado y los requisitos de acondicionamiento.Un resultado que es demasiado bajo puede indicar huecos, mala compactación o una formulación incorrecta; un resultado inusualmente alto puede apuntar a un error de dosificación o exceso de carga.La densidad por sí sola no demuestra rendimiento, pero las tendencias en los lotes pueden alertar al personal de producción para que investigue las tasas de alimentación, el contenido de humedad y las condiciones de extrusión antes de que se haga más material.
Impacto, Agua y Rendimiento de Color
Las pruebas de resistencia al impacto comprueban si un perfil puede tolerar golpes durante la manipulación y el uso normal sin agrietarse o romperse.Utilice el tamaño de la muestra especificada, el período de acondicionamiento y la disposición de prueba, luego registra tanto el resultado como el modo de fallo.Una fractura frágil puede sugerir una formulación o problema de procesamiento, mientras que la deformación local puede indicar una debilidad diferente.Cuando los productos se prueban a más de una temperatura, mantener esos resultados distintos; el material acondicionado en frío puede responder de manera diferente a una muestra probada a temperatura ambiente.
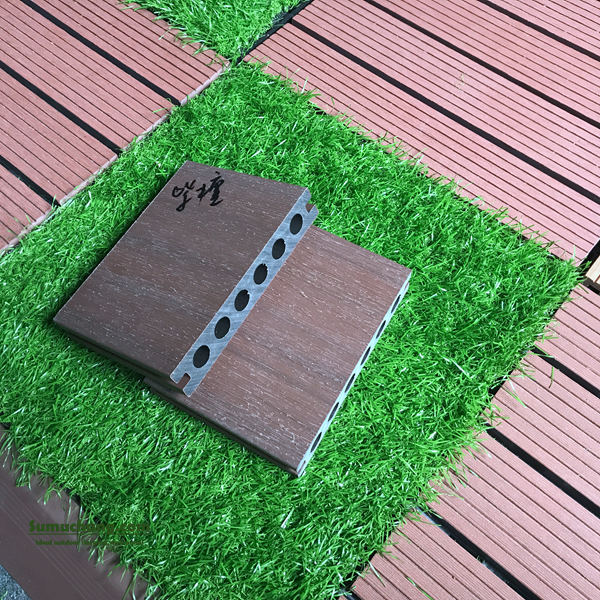
La prueba de absorción de agua ayuda a evaluar la estabilidad dimensional y del material durante la exposición al aire libre.Seque y pese los especímenes según lo requiera el método, sumérjalos durante el período definido, luego mida el cambio en la masa y, cuando se especifique, las dimensiones.La alta absorción puede estar asociada con un contenido excesivo de madera, mala encapsulación o variación del proceso.La estabilidad del color se evalúa con respecto a una referencia retenida o un estándar de color aprobado, utilizando iluminación controlada y un método de comparación consistente.Para las pruebas UV o de meteorización, documente las condiciones de exposición y el intervalo de evaluación.Estas pruebas no eliminan la necesidad de detalles de drenaje e instalación sensatos, pero proporcionan evidencia de que los productos cumplen con los requisitos de rendimiento acordados.
Inspección de fuerza de flexión y apariencia
La fuerza de flexión importa porque las tablas de cubierta abarcan entre soportes y transportan personas, muebles y cargas temporales.Prueba los especímenes en el intervalo y la tasa de carga indicados, registrando la fuerza en caso de fallo o la medición de la flexión especificada.Confirme que la orientación de la muestra, el espaciado de soporte y el acondicionamiento coincidan con la especificación estándar o del cliente.Un resultado débil puede conducir a una deflexión o fractura excesiva en el servicio, por lo que investigar el lote de producción en lugar de confiar en una comprobación visual.El emparejamiento de datos de flexión con registros dimensionales y de densidad puede ayudar a distinguir un problema de material de una geometría de perfil incorrecta.

La inspección de apariencia se realiza a través de la producción, no solo en una muestra de presentación.Bajo una iluminación adecuada y consistente, examine la uniformidad del color, la textura de la superficie, los arañazos, las manchas, las fibras expuestas, los bordes astillados, las líneas de la matriz, la deformación y los vacíos visibles.Defina los límites aceptables por adelantado, incluida la distancia de visualización y qué caras son visibles para el cliente.Los inspectores no deben rechazar la variación normal de la textura que forma parte del diseño aprobado, sino que deben marcar los defectos que afectan el ajuste, la seguridad o la apariencia.Las fotografías vinculadas a los registros por lotes hacen que las decisiones sean más fáciles de revisar entre los equipos de fábrica y los compradores.
Controles de liberación para proyectos de cubierta confiables
Antes de cargar, verifique que los registros de inspección estén completos, las no conformidades se han resuelto y el lote liberado coincide con el pedido y el color aprobado.Compruebe las etiquetas del paquete, las cantidades, la identificación del perfil y la protección del embalaje, ya que los daños en el tránsito pueden socavar la producción que de otro modo se cumpliría.Para zapatas de cubierta compuestas y el sistema de cubierta circundante, las dimensiones de la placa consistentes y el rendimiento mecánico verificado admiten la instalación predecible y ayudan a mantener a los equipos del sitio a tiempo.
Un sistema de calidad útil convierte los resultados de las pruebas en acción de producción.Revise las tendencias por línea, cambio y formulación, luego establezca desencadenantes de la investigación para el movimiento repetido hacia los límites de tolerancia, incluso si las muestras individuales aún pasan.Mantenga el stock afectado hasta que se entienda la causa, documenta la acción correctiva y verifica la siguiente ejecución.Este enfoque disciplinado ofrece a los fabricantes una forma práctica de proteger la consistencia del producto a escala y brinda a los distribuidores, contratistas y especificadores confianza en los productos WPC al aire libre antes del envío.